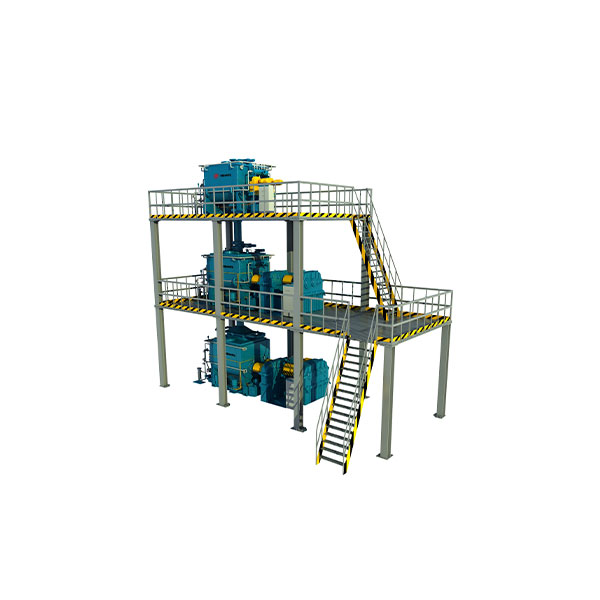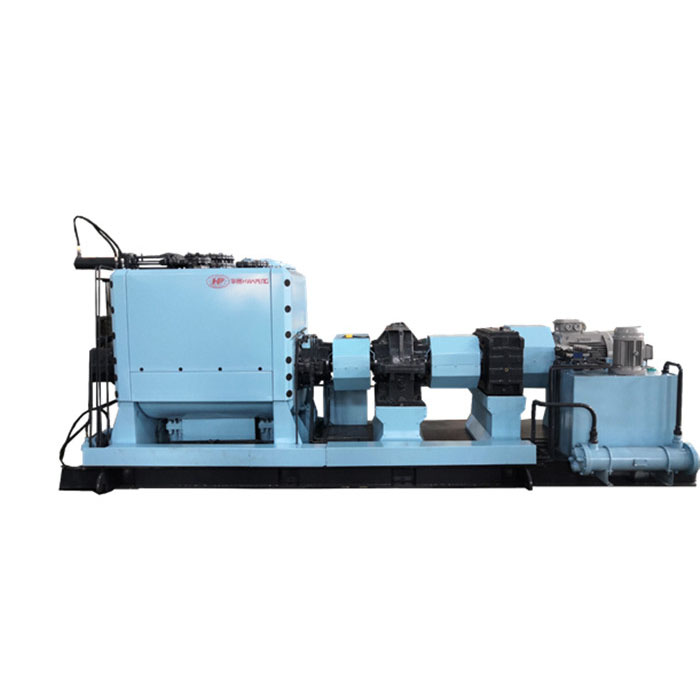
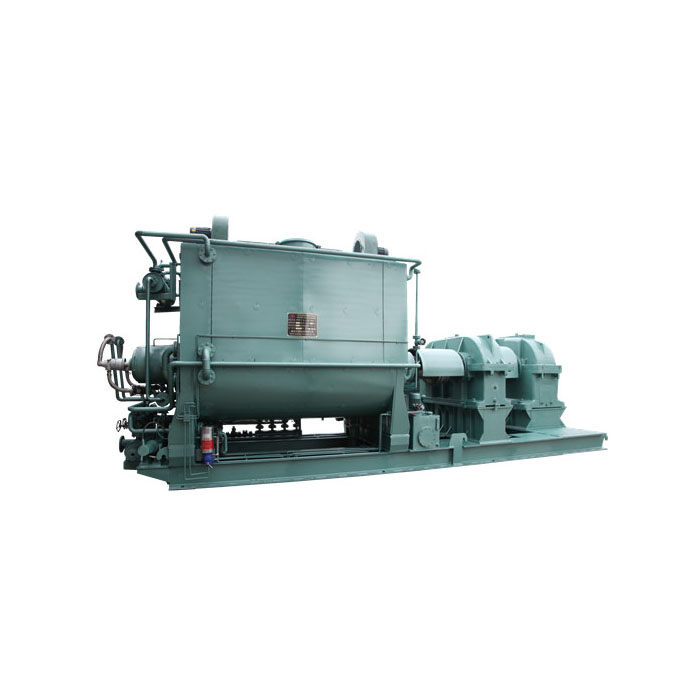
HP-PKC серияле углерод пастасын бастыру суыткычы

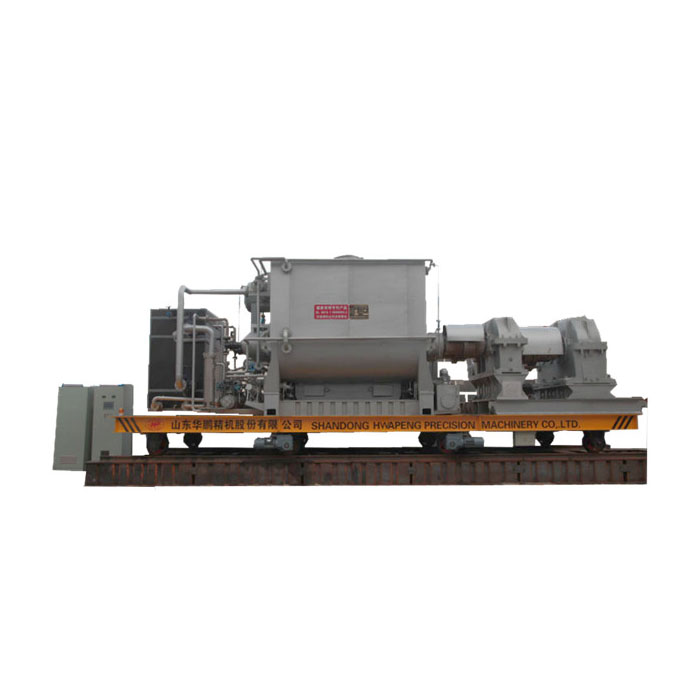
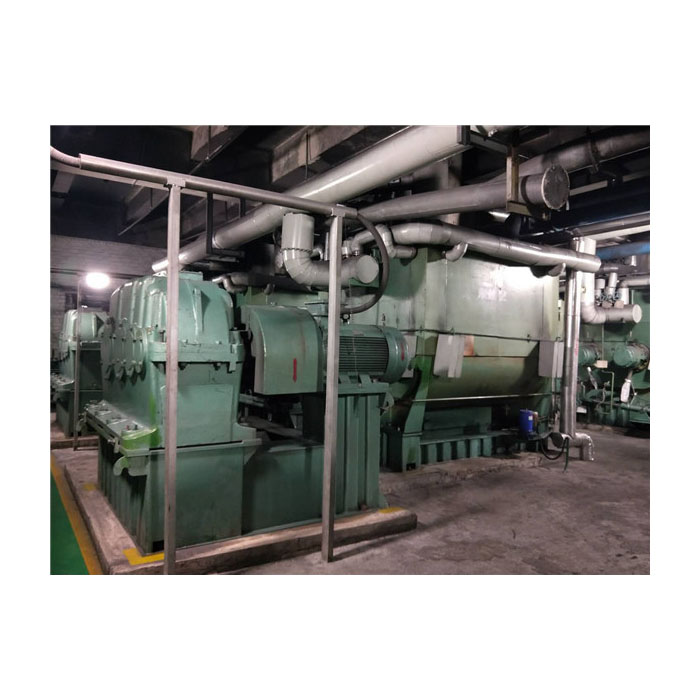
1. Түбән температурада кушу һәм суыту
Углерод пастасы суыту технологиясен (уйлап табу патенты №: ZL 2012 1 0099062.3), паста суыту технологиясен (патент №: ZL 2009 2 0273347.8) кулланып, түбән температурада басу, шул ук вакытта углерод пастасын суыту. Углерод пастасы басу һәм 130°C кадәр суынганнан соң (мондый температура чайырның үзенчәлекләре белән бәйле), температура кимү белән агрегат өслегендә чайыр адсорбция катламы формалашуы активрак була, һәм чайыр адсорбция катламының катламлы структурасы тәртиптә урнаша, бу углерод продуктларының үткәрүчәнлеген яхшыртуга ярдәм итә.
2. Калыплау күләме тыгызлыгы 0,02 гә яхшырды
Шул ук формалаштыру шартларында углеродлы продукт формалаштыру һәм әзер продукт күләме тыгызлыгы 0,02 гә яхшыра.
3. Уңыш 2-5% ка яхшыра
Углерод продукт кимчелекләре бетерелә, шул ук процесс шартларында суытылган углерод пастасы белән ясалган әзер продуктның чыгышы 2-5% ка арта.
4. Тон күләме 2% ка кими
Элеккеге "катнаштыру" җитештерү процедурасындагы май сарыфы күләме 2% тан артыкка кимегән.
5. Суытылган паста тыгыз түгел
Углерод пастасы суыткыч технологиясе кулланыла, аның ярдәмендә махсус эшләнгән катнаштыру пычаклары пастаны көчле итеп болгата һәм сиптерә.
6. Суытылган күмер пастасы бер үк температурада була
Углерод пастасы бер үк вакытта суыту мохите белән кушыла һәм суытыла. Ике катнаштыру пычагы синхрон рәвештә әйләнә, ләкин капма-каршы юнәлештә, шуңа күрә материаллар резервуарда тәртип буенча ага, бу паста температурасын һәм үзлеген бер үк төрле итә, катнаштыруга каршы торучанлыкны минимальләштерә һәм җиһазларның хәрәкәт итү көчен экономияли.
7. Суыту нәтиҗәлелеге югары
Катнаштыргыч пычакны җылыту технологиясен куллану (патент №: ZL 2006 20085174.3, катнаштыргыч пычак эчендә пастаны суыту өчен суыту мохите бар), бөтен мәйданны җылыту технологиясен куллану (патент № ZL20042 0018996.0), интенсив җылылык үткәрүче тышлык, материал чыгару капкасын суыту һәм тышлау пластинасын һәм бакны тегүсез урнаштыру һәм башка суытуны көчәйтү технологияләре.
8. Чүпрә төтене тулысынча чыга
Махсус эшләнгән катнаштыру пычаклары пастаны даими рәвештә сиптерә, шуның белән камыр төтененең чыгуы тизләтелә.
9. Температураны үлчәү төгәл
Термоҗаваплы һәм комачаулауга каршы температураны үлчәү нәтиҗәлелеген яхшырту өчен яңа температураны үлчәү технологиясен (патент № ZL2014 2 0490132.2) кулланыгыз.
10. Материалны тиз чыгару, материал калдыклары юк
Катнаштыргыч пычак материалларны спираль рәвештә этеп, аскы ачык чыгару капкасыннан 2 минуттан да кимрәк вакыт эчендә калдыклар калдырмыйча тиз һәм тулысынча чыгара.
11. Югары тузуга чыдамлык
Катнаштыручы пычак өслек белән тузуга чыдам катламнар белән эретеп ябыштырыла, аның катылыгы HR6065 кадәр, ә катнаштыручы пычакның хезмәт итү вакыты 20 ел. Яңа төр тузуга чыдам марганец корыч материалы термик эшкәртүдән соң югары ныклыкка ия булган астарлау паштеты буларак кулланыла. Анод җитештерү өчен астарлау пластиналарының хезмәт итү вакыты 15 ел, ә катод һәм углерод электроды җитештерү өчен 1 ел.
12. Катнаштыргыч пычакның подшипник структурасы ышанычлы
Катнаштыргыч пычак вал үз-үзен тигезләүче роликлы подшипник һәм ике юнәлешле этәргеч подшипник конструкциясен куллана, бу катнаштыргыч пычакның күчәр көчен җиңә һәм катнаштыргыч пычакларның күчәр буенча күчүенә комачаулый, һәм подшипникның хезмәт итү вакыты озая. Подшипник конструкциясе бер якка беркетелгән, икенче якка хәрәкәтләнә, бу җылылык киңәюенең йогынтысын бетерә һәм җылылык күчерүче мае белән җылытылганнан соң катнаштыргыч пычакның эләгүенә юл куймый.
13. Ышанычлы эш
Ул тулы майлау һәм ышанычлы эшләү белән каты тешле редуктор һәм синхрон редуктор бүленгән структураны куллана. Каты тешле редуктор, аның йөк күтәрү сәләте гадәтидән 3 тапкыр артыграк, тешле муфта белән бергә, тапшыру системасының югары йөк күтәрү сәләтен гарантияли. Гидравлик муфта йөкләнешкә карап тапшырыла торган моментны көйли ала, артык йөкләнештән саклый, һәм кайбер махсус шартларда (мәсәлән, эш вакытында туктаганнан соң яңадан эшләтеп җибәрү) машинага йөк белән яңадан эшләтеп җибәрергә мөмкинлек бирә.
14. Түбән тавыш
Ул махсус җиһазлар белән эшкәртелә, бу яхшы концентриклыкка ирешү, эшнең шома булуын, хезмәт итү вакытын озынайту һәм бөтен машинаның эш тавышын 80 дБ дан кимрәк итү өчен кулланыла.
15. PLC тулы автоматик идарә итү
PLC белән идарә итү һәм интернет элемтәсе җиһазларның эшләвен һәм торышын реаль вакыт режимында үлчәү, күрсәтү һәм тапшыру өчен кулланыла (өстәмә конфигурация). Өч төрле эш режимы - интернет автоматик, бер машина автоматик һәм кул белән.. машинаның үзенең автоматик эшләвен гарантияли, югары һәм түбән агым машиналары автоматик булса да.